

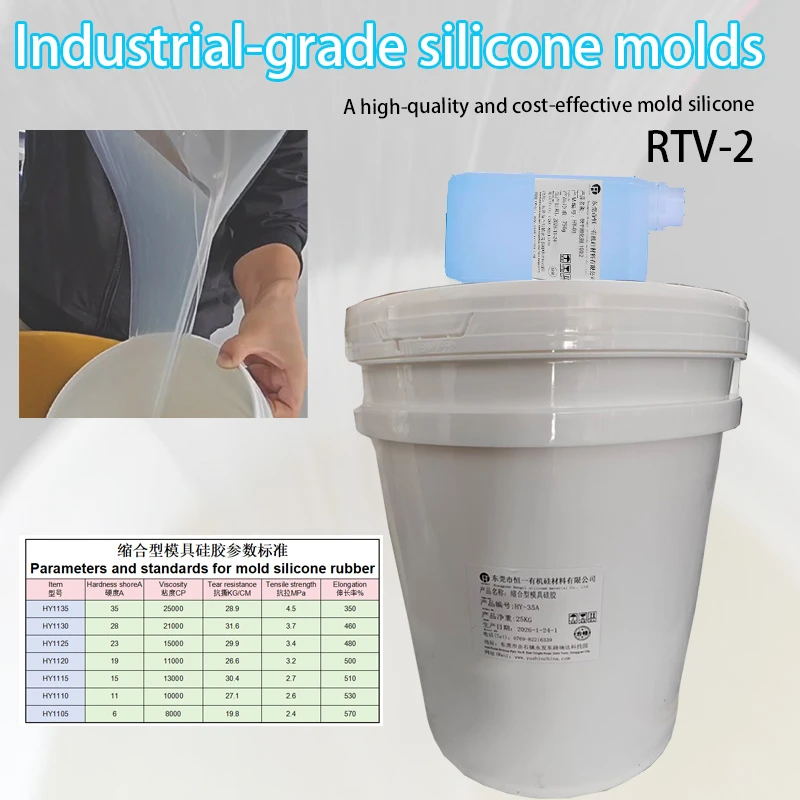
Hvør er munurin á ídnaðarligum-stigi og manuellum-stigi?
Um tú hevur brúkt ein lítlan elektroniskan vekt í køkinum til at blanda og hella hondgjørda límið, so heldur tú kanska, at silikon bara er "at blanda og hella". Men fyri ídnaðar-flokks mold silikon, stendur tað framman fyri einum heilt øðrum heimi:
·Útflutningur og stabilitetur: Hondgjørt lím kann tola eina lítla ójavna blanding einaferð, men í vinnuni kann ein rúgva innihalda 25 kilo av lími. Stabiliteturin í hópinum skal vera sera samsvarandi; eitthvørt lítið frávik hevði havt við sær, at allur hópurin varð skrottur.
·Mekanisk mótstøða: Tað er ikki bara til at mynda nakrar fáar gipsdukkur. Silikon í ídnaðarflokki skal tola høga hitafrárenslið av polyuretanharpiksi, alkalisku erosiónina av betong, styren-álopið av ómettaðum harpiksi og enntá hitastøðuna av lág-brennipunktslegeringum.
·Nágreiniligheitsstýring: Ein 1% krymping í hondarbeiði kann ikki merkjast, men í mold-framleiðslutilgongdini av ídnaðarlutum merkir ov nógv krymping, at samlingin er bilsin.
Krøv til lívslongd: Ein ídnaðarmold av høgari-góðsku kann væntast at verða avformað hundraðtals ella enntá túsundtals ferðir, og hon skal ikki rívast ella avmyndast undir tilgongdini.
Tí merkir tað í høvuðsheitum at skilja silikongummi í ídnaðar-flokki at skilja fysisku eginleikaparametrarnar.
Tulka "samleikakortið" hjá ídnaðarligum silikagel: Kjarnufysiskir indikatorar
Tá tú fært eitt tøkniligt dátublað, nýtist tær ikki at vera evnafrøðingur, men tú mást skilja fylgjandi fleiri indikatorar.
1. Seigd - Ásetur, hvussu tú virkar
Seigd er lýst í cps ella mPa·s. Jú lægri virðið er, jú betri er flótandi.
·Lág seigd (8000 - 15000 cps): Eins og siropur rennur tað ógvuliga skjótt. Hóskar væl til at hella nágreiniligar og fløktar prototypur. Kublur verða lættliga koyrdar út og vakuum ella ikki--vakuumhelling kann fáast.
·Miðal seigd (20000 - 40000 cps): Eins og hunangur. Tað vanligasta úrvalið, sum hóskar til flestu helliformir og miðalstórar penslaformir.
· Høg seigd/ tiksotropisk (tiksotropisk pasta): Rennur ikki ella skrapar ikki og rennur. Vælegnað til penslastøði á loddrættum yvirflatum, loftum ella stórum skulpturum. Tað kann festa seg í tjúkt og koyrir ikki.
2. Harðleiki - Ásetur lættleikan at taka niður og hvussu moldin kann halda
Tað verður vanliga lýst við Shore A-stiganum, har størri tøl vísa størri harðleika.
Shore A 5-10 (Super Soft): Ógvuliga fleksibul, hóskar til at støpa ógvuliga fløktar og prýddar komponentir við einum stórum tali av umvendtum sniðum, so sum útførdum evropeiskum útskurðinum. Við avforming kann moldin vendast um, men stuðulin er vánaligur, og stór stykki kunnu avmyndast.
Shore A 15-20 (Miðal Mjúkt, Gull úrvalið): Tað mest javnaða valið. Hon hevur nóg mikið av stuðli, kann varðveita geometriskan neyvleika, og hevur nóg mikið av elastisiteti til at loyva harpiks- ella sementstykkjum við fínum umvendum sniðum at verða snøgt burturbeind. Flestu ídnaðarskuldprýði og handverksprýði brúka hetta úrvalið.
·Shore A 25-35 (Eitt sindur harður): Hóskar til flat stykki ella geometriskar formar við einføldum strukturum, ongum umvendtum sniðum, og strembanini eftir absolutum støddneyvleika. Hon hevur góðan stuðul til tungt tilfar sum gips og betong, men so hvørt sum harðleikin økist, kann rivstyrkin ofrast. Verð varugur við tárvirðini á TDS.
3. Strekkstyrki og rivstyrki - Hesi avgera, hvussu leingi moldin kann halda.
4. Hetta eru tvey hugtøk, sum ofta verða blandað saman, men í roynd og veru eru heilt ymisk.
5. Strekkstyrki: Kraftin, sum krevst fyri at bróta silikonið. Tað endurspegla íleguliga seigleikan í tilfarinum.
6. Társtyrki: Hetta er tann lívstíðarvísarin, sum ídnaðarformarar hava mest varhugan av. Tað vísir til evnini hjá silikoninum at standa ímóti víðari sprekking, tá ið ein lítil sprekkur er komin. Undir avmolding fáa kantarnir á moldini ofta slitið. Ein høg rivstyrki (vanliga omanfyri 20 kN/m verður mett at vera framúr góð) kann tryggja, at tín mold er mótstøðufør móti at riva og ríva, og kantarnir ikki lættliga spreingjast. Um tú vilt mynda polyuretan ella harpiks, so vel endiliga merkið við høgum tárvirði.
7. 4. Rakstrartíð og herðingartíð - Hesi avgera títt arbeiðsferð.
8. Ídnaðarlig silikongel er vanliga kalibrerað undir einum vanligum umhvørvi á 20-25 stig .
9. Rakstrartíð: Eftir at hava blandað, fært tú nóg mikið av tíðarvindeyga til at hella, busta og dustsúgva. Um summarið, tá verkstaðurin er heitur, verður rakstrartíðin stytt munandi. Til stórar-rakstur verður mælt til at velja modellið við longri rakstrartíð ella nýta eina lítla nøgd av seinking.
10. Herðingartíð: Tíðin, tá tað røkkur fullkomnari elastisiteti og kann avformast. Við stovuhita tekur tað vanliga 2-4 tímar.
11. 5. Krympningstíð - Ásetur neyvleika av víddum
12. Fyri kondens-slag (tin-hert) silikon er krympningstíðin yvirhøvur umleið 0,3%-0,5%. Um tú vilt endurtaka vøruprototypuna til støddarváttan, so vel endiliga platinasilikon.
13. Kondensatiónsslag móti tilsetingarslag: Ein ídnaðarligur valspurningur
14. Silikonformir í ídnaðar-flokki hava í høvuðsheitum tvær kemiskar reaktiónsskipanir. Hvønn tú skalt velja, veldst um títt forritaumhvørvi.
15. Kondensatiónsslag silikon (tinkatalysa)
16. Fyrimunir: Sterk mótstøða móti hemlarum, óviðkvæm móti harpiksi, gipsi, sementi, træi og øðrum modellflatum, sjáldan hendir eitran uttan herðing. Búskaparligur prísur.
17. Avmarkingar: Eitt sindur størri krymptíð, sein djúp herðing, møguligur oljuleki eftir langa tíð.
18. Galdandi: Sementkonstruktiónir, sandsteinsrelieff, gipslinjur, voksformir, minni krevjandi harpikshandverk.
19. Stovuhita herðingar silikon (platinkatalysa)
20. Fyrimunir: Ógvuliga nágreiniligar víddir, null krymping, høg hitamótstøða (kann tola omanfyri 200 stig , kann hella lágbrennipunktslegeringar), matvørugóðska, einsháttað herðing uttan hjá-vørur.
21. Avmarkingar: Sera viðkvæmt. Tá tað einaferð kemur í samband við evni, sum innihalda svávul, tin, amin, ófullfíggjað herd ómettað harpiks, fer eitran at henda, yvirflatan verður kleyv og ikki før fyri at herða. Prísurin er vanliga 1,5-2 ferðir tann á kondens slagnum.
22. Galdandi: Actionfigurar og neyvleikamodell, neyvleikastoypivoksformir, legeringar við høgum hitakrøvum, matvøruformir, framleiðslulinjur, sum krevja ultra-langa livitíð og høgan neyvleika.
23. Ídnaðar-floks umsóknarscenario og val Skjót tilvísing
24. Arkitektoniskt prýði (GRC-partar, menningarsteinar): Krevur høga alkalimótstøðuføri. Mælt verður til kondens-slag silikon, við harðileika frá A25 til A30, høg rivstyrki. Hon kann tynnast við silikonolju fyri at minka um kostnaðin og styrkjast við glasfiburdúki.
25. Baðirúmsinnbúgv (kunststeinsbaðikar, vaskar): Formarnir eru vanliga stórir. Brúka kondensatiónsslag silikon saman við tiksotropiskari tjúkking, tak penslaforming tilgongdina, og kombinera innara og ytra lagið av gumminum, við ytra laginum fest á glastrevjaformin.
26. Prototypa av billutum / lítlari partiframleiðslu: Tørvar at vera mótstøðuførur móti polyuretan við høgum hita og hevur høg dimensiónsneyvleikakrøv. Kondens-slag silikagel, við harðleika frá A25 til A35, vakuumsteyping.
27. Frá kanningarstovuni til verkstaðin: Vinnulig disiplin í rakstrinum
28. Í vinnuni kosta feilir fleiri hundrað ferðir meira enn í handaligum arbeiði. Minnist til hesar gyltu reglurnar:
29. 1. Nærleikin í blandingini er heilagur. Flestu ídnaðarsilikonharpiks eru blandað eftir vekt, so sum 100A:2B. Ein nágreiniliga kalibreraður elektroniskur skala skal nýtast, við feilstýring innan fyri ±0,5%. Røringin skal fevna um at skrapa veggirnar og botnin, sum vara í 3-5 minuttir fyri at tryggja, at ongar strikur eru.
30. 2. Vakuum avgass er ikki ein valfrí tilgongd. Verkstaðurin skal vera útgjørdur við vakuum avgassmaskinu.
31. 3. Prototypan skal vera heilt innsiglað ella brúka eitt útloysingarevni. Fyri porøs modell (so sum gips, træ) skulu tey vera væl innsiglað við einum tættingarevni (so sum skellak, polyuretanlakk) áðrenn tey verða turkað, og síðani leggja eitt loysingarevni á.
32. 4. Eftir-herðing økir um avrikið. Eftir at hava hert í stovuhita, skalt tú ikki skunda tær at seta tað í framleiðslu beinanvegin. Tað kann stabilisera fysiskar eginleikar munandi, beina fyri innanhýsis álag og leingja um lívstíðina.
33. Valið av ídnaðarligum -klassa silikon til formur fevnir í høvuðsheitum um at finna bestu javnvágina millum neyvleika, haldføri, kostnað og prosesshentleika. Tað snýr seg ikki bert um at keypa eina spann av silikon, men heldur um at ogna sær eina heila skipan, sum tryggjar framleiðsluvirkni og vørugóðsku.
34. Um tú ætlar tær eina nýggja moldframleiðslulinju, ella um tú ynskir at økja um haldførið og neyvleika av tínum núverandi formum, er okkara verkfrøðingatoymi sinnað at viðmæla prógvaðar límloysnir grundaðar á títt prototyputilfar og framleiðslukrøv.
Heit merki: skilja parametrini er lykilin til veruliga at meistara límval., Kina skilja parametrini er lykilin til veruliga at meistara límval. framleiðarar, veitarar, verksmiðja


